|
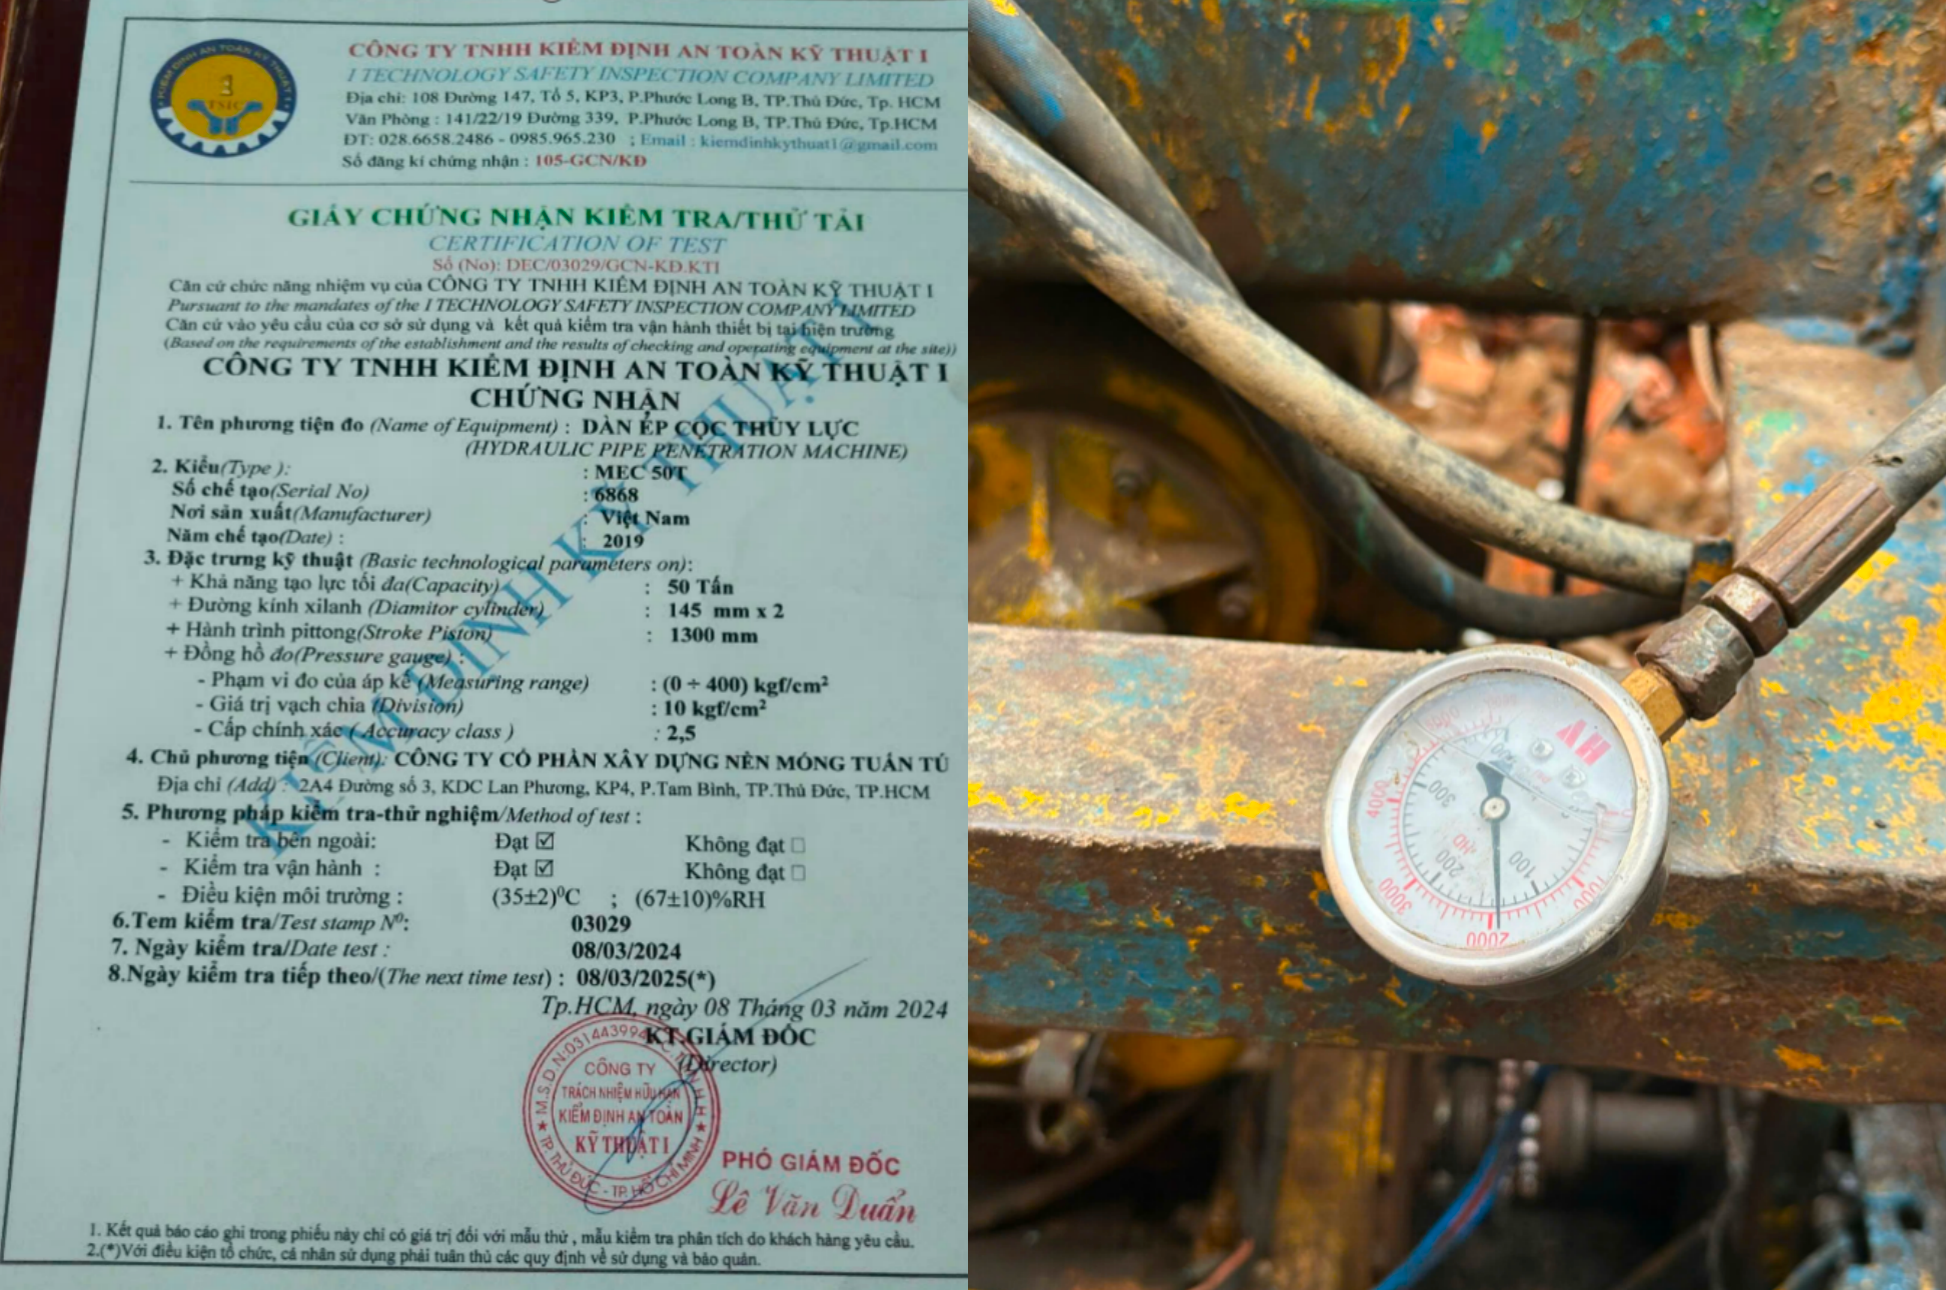
1. Kiểm tra kiểm định thiết bị ép đạt tiêu chuẩn |
2. Trong quá trình ép:
|
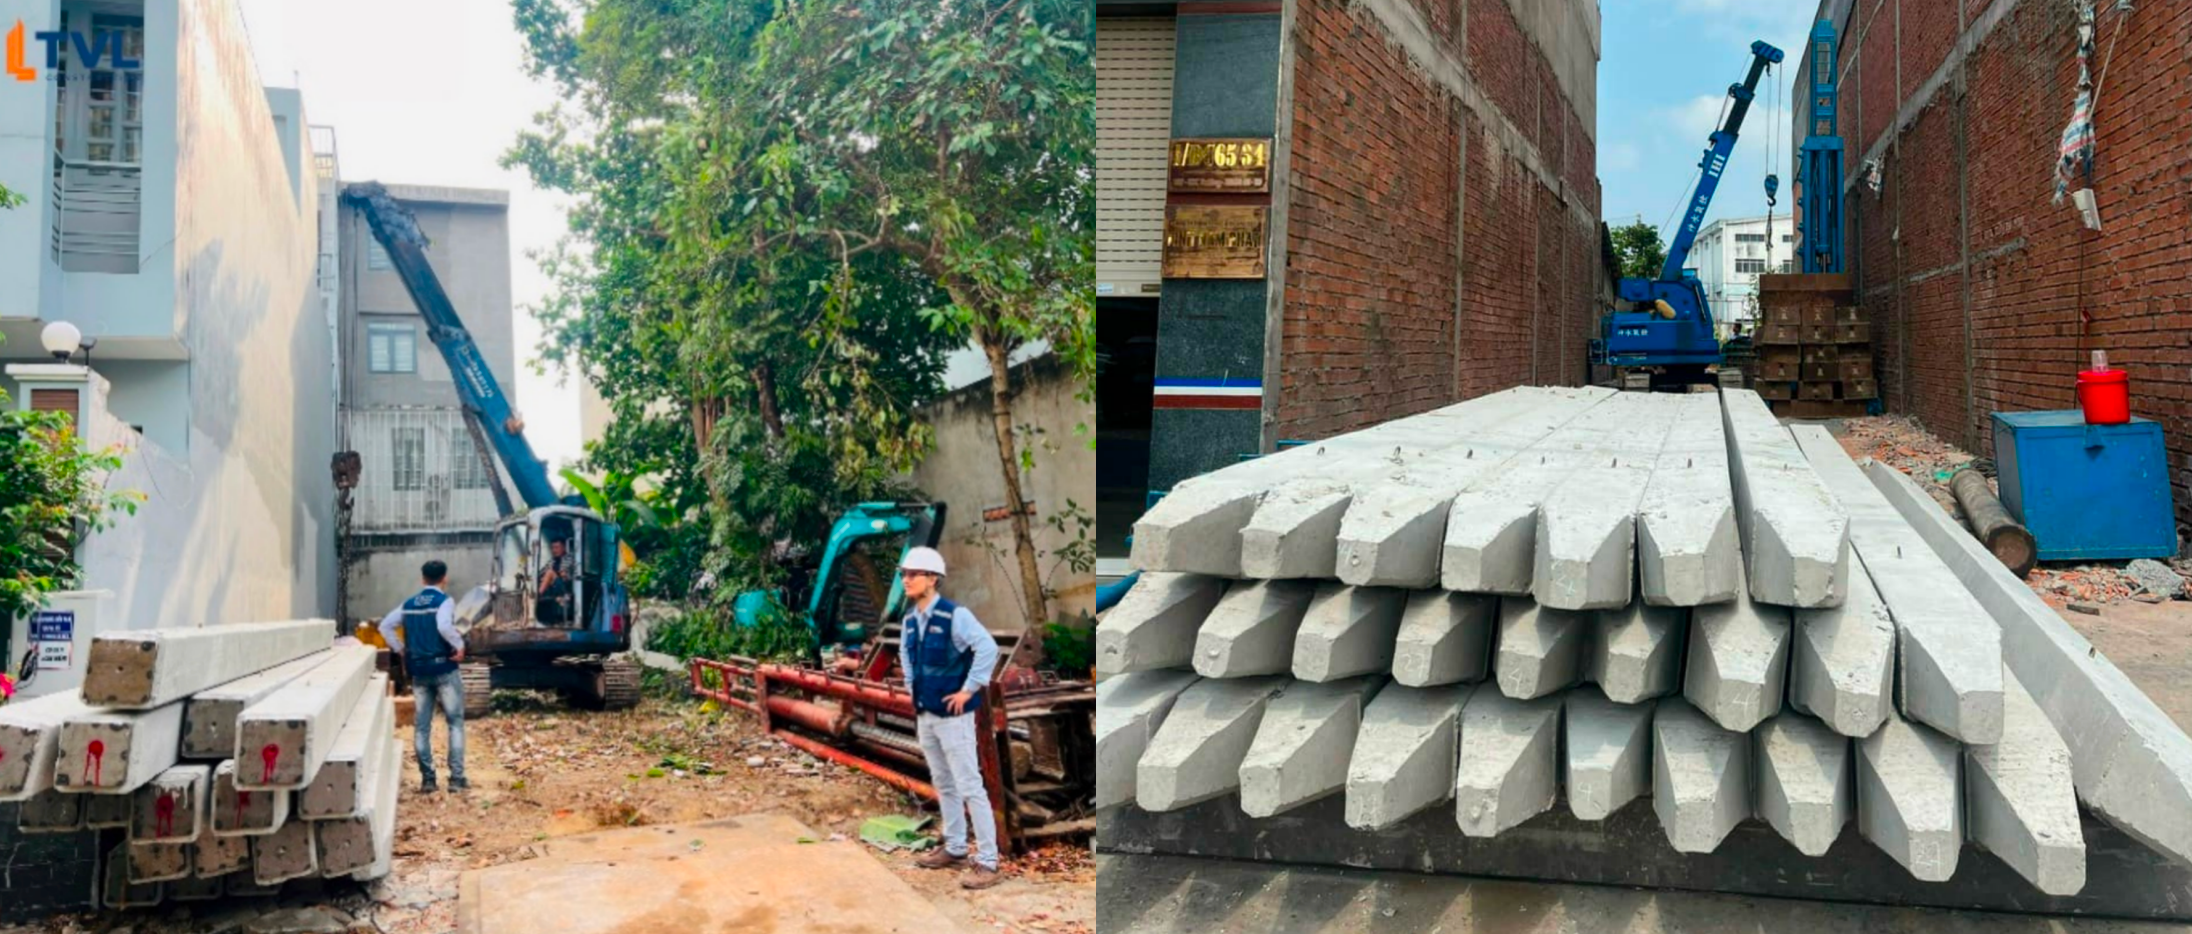
3. Kiểm tra chất lượng cọc tại công trình
- Kiểm tra chứng chỉ kỹ thuật xuất xưởng.
- Kiểm tra độ sai lệch về kích thước cọc.
- Không được dùng các đoạn cọc có sai lệch về kích thước vượt quá quy định và có vết nứt rộng hơn 0,2mm. Độ sâu vêt nứt ở góc không quá 10mm, tổng diện tích do lẹm, sứt góc và rỗ tổ ông không lớn hơn 5% diện tích bề mặt cọc và không quá tập trung.
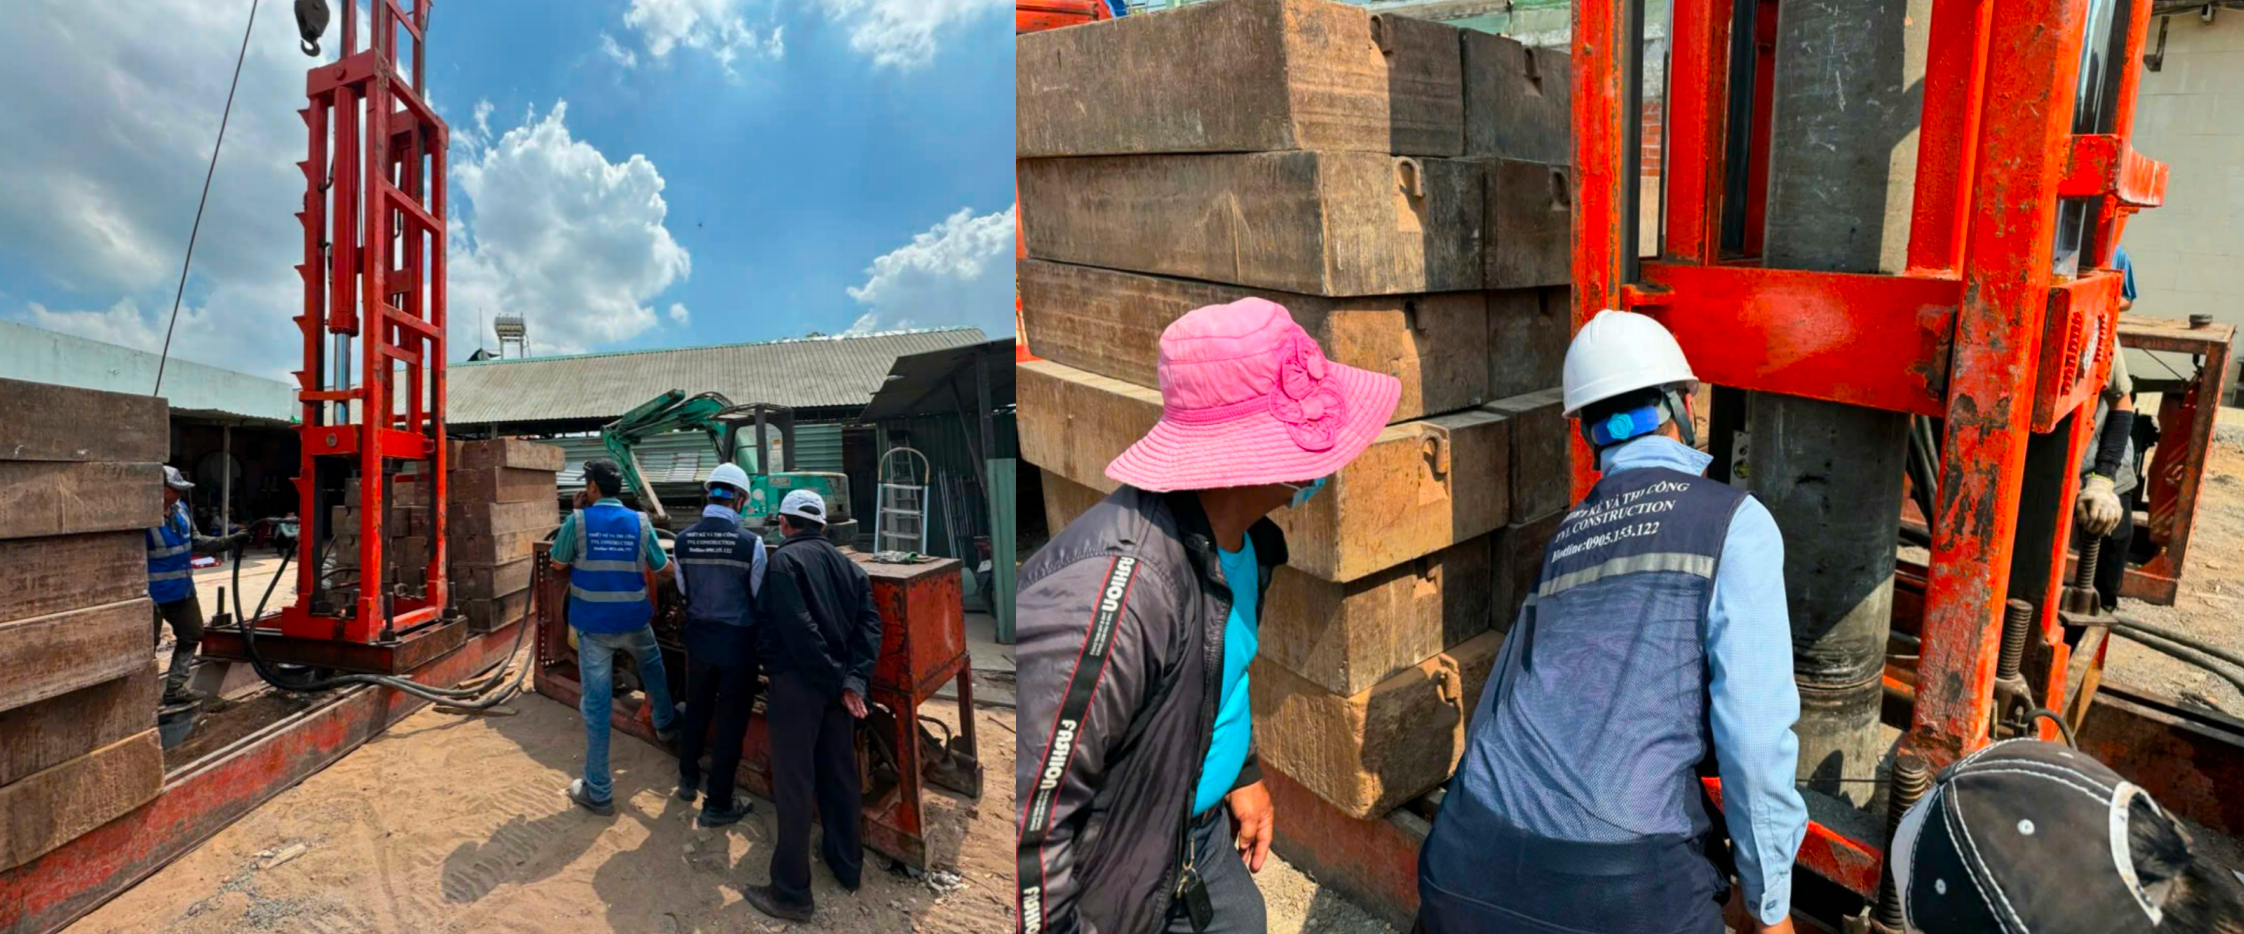
4.Cọc ép đạt tiêu chuẩn khi :
- Lực ép trước khi dừng trong khoảng :
P(ep) min ≤ P(ep) TT ≤ P(ep) max
- Trong đó:
P(ep) min, P(ep) max là lực ép nhỏ nhất và lực ép lớn nhất do thiết kế quy định.
P(ep) TT là lực ép thực tế tại trong trình.
5. Kiểm tra đường hàn nối cọc
- Đảm bảo đường hàn kín khít giữa các mặt bích
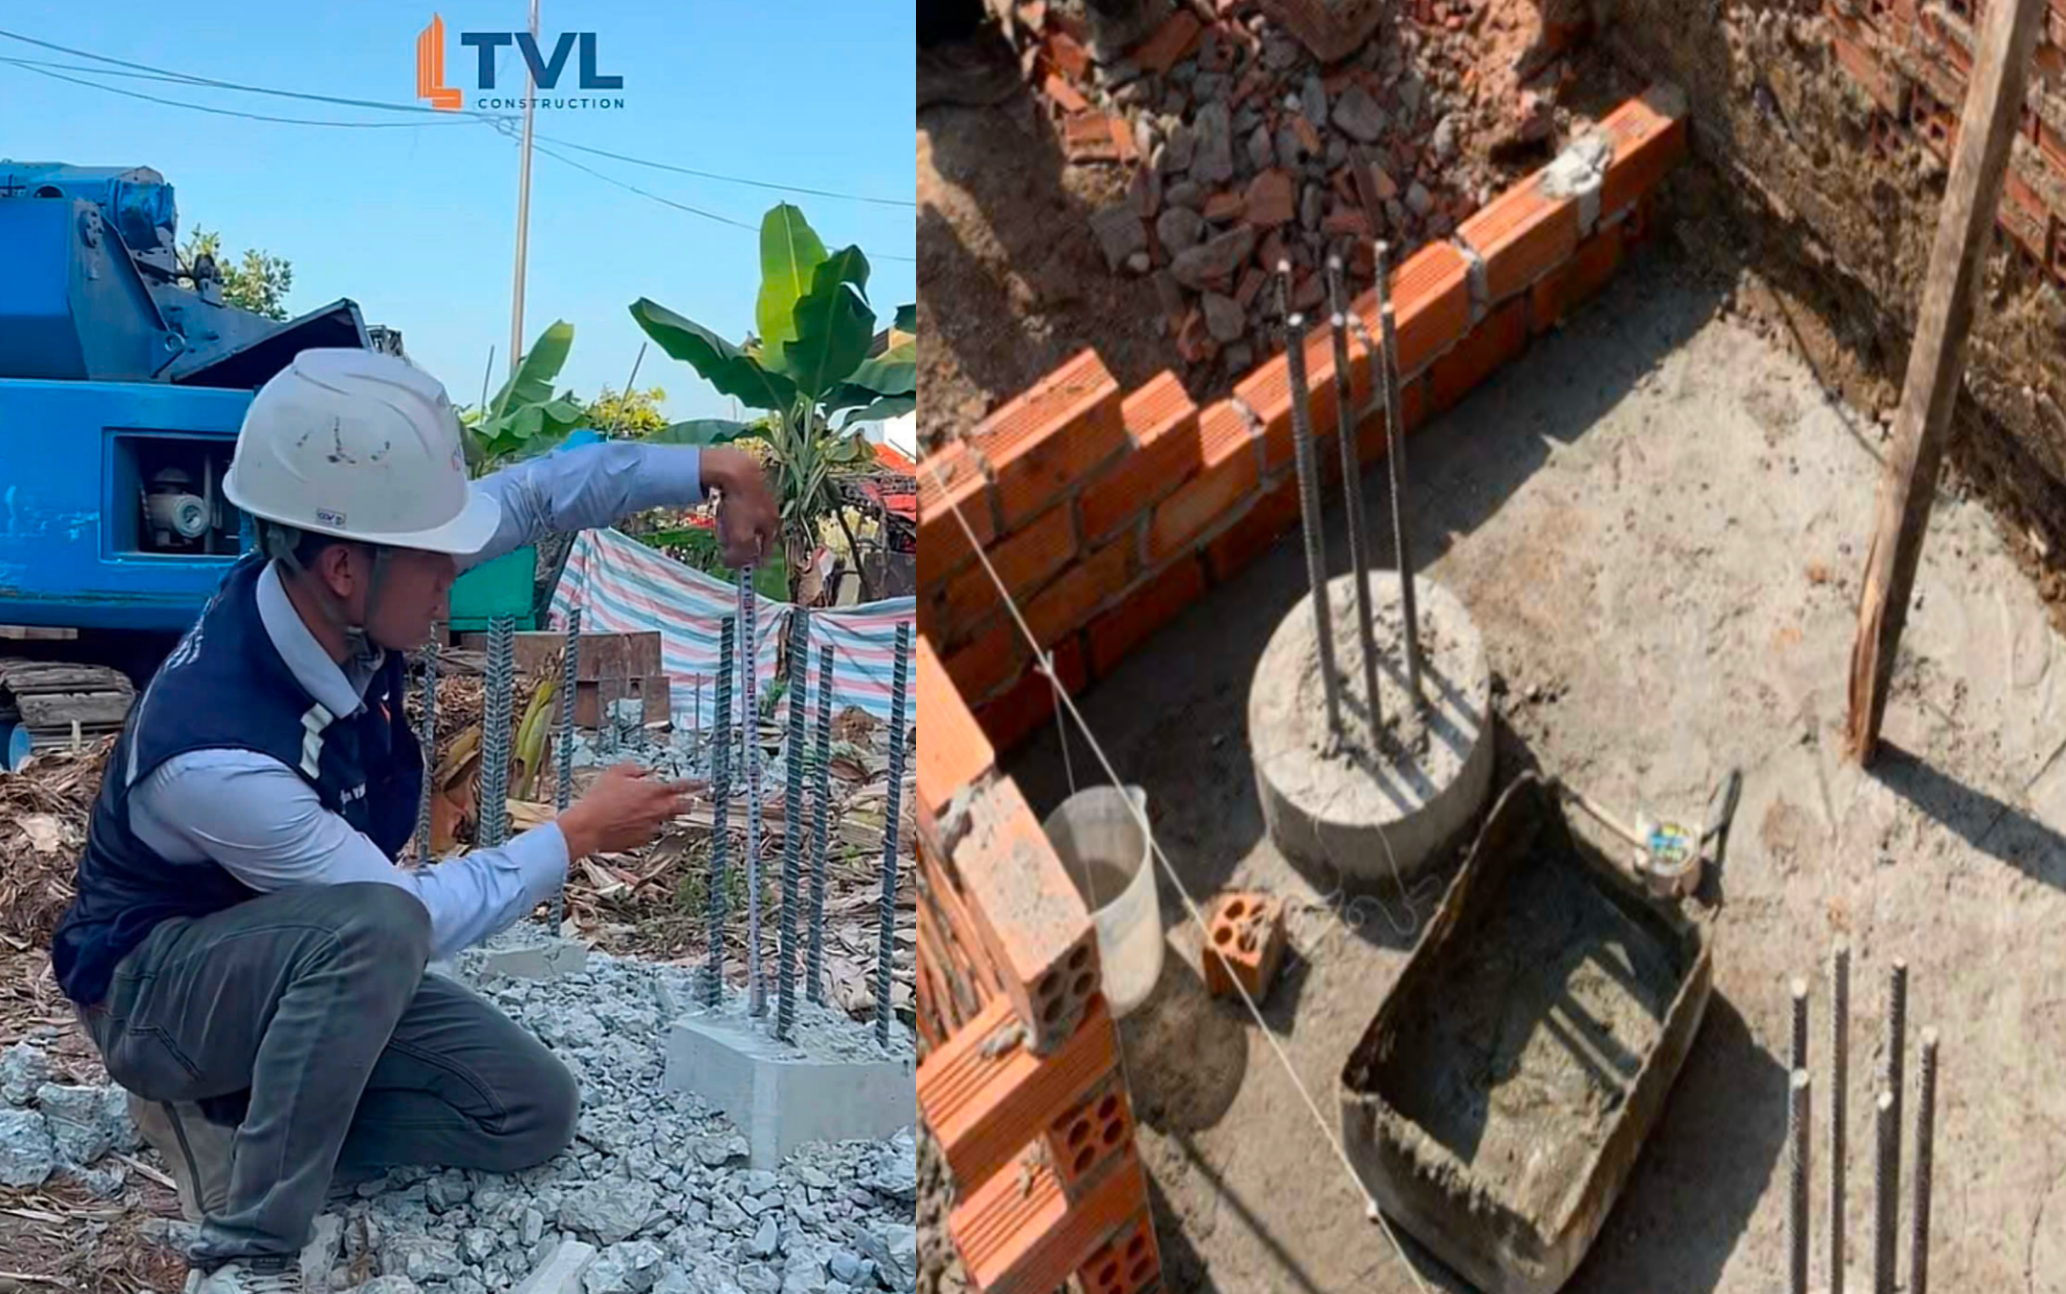
6.Kiểm tra chiều dài sắt cọc neo trong đài móng sau khi cắt đầu cọc (theo quy định thiết kế)